Am Telefon hören wir oft: „Hauptsache, es hält.“ Das stimmt. Welches Verfahren aber hält, hängt vom Werkstoff, von der Wandstärke und vom Einsatzort ab. Hier ist die kurze Version dessen, was wir vor jedem Einsatz durchgehen.
WIG, Verfahren 141
Beim WIG-Schweißen brennt der Lichtbogen zwischen einer Wolframelektrode, die nicht abschmilzt, und dem Werkstück. Den Zusatzwerkstoff führen wir von Hand zu. Das Ergebnis ist eine saubere, schmale Naht ohne Spritzer.
- Edelstahl, Aluminium und Nickellegierungen
- Dünne Bleche und Rohre mit kleiner Wandstärke
- Nähte, die sichtbar bleiben oder dicht sein müssen
MAG, Verfahren 135
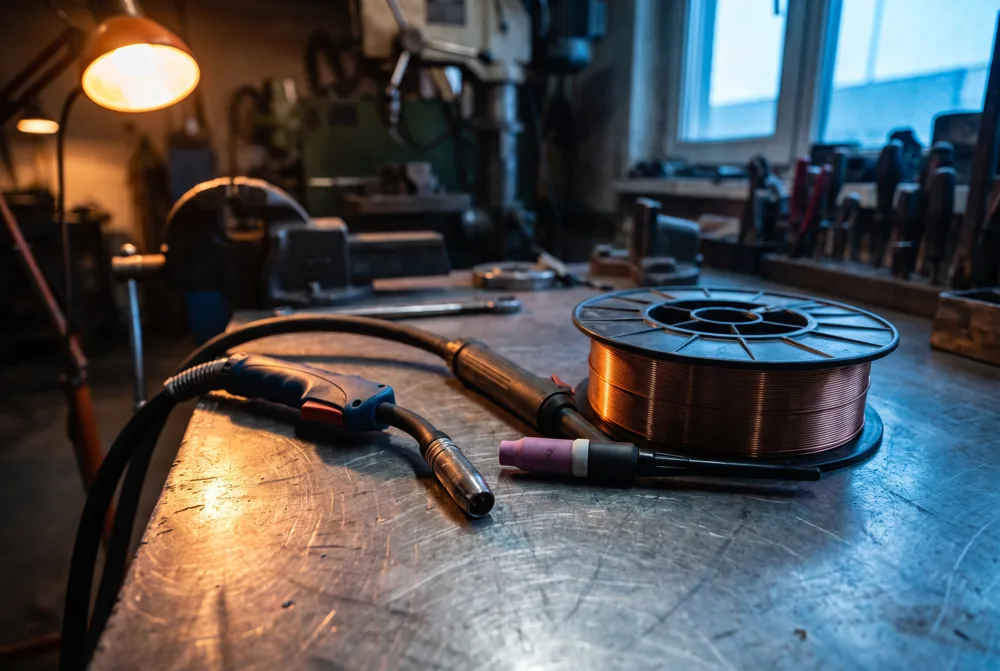
Beim MAG-Schweißen läuft eine Drahtelektrode automatisch nach, geschützt von einem aktiven Gas wie Kohlendioxid oder einem Mischgas. Das geht schnell und ist wirtschaftlich.
- Unlegierte, niedrig- und hochlegierte Stähle
- Stahlbau, Rahmen, Träger, dickere Bleche
- Reparaturen, bei denen es auf Tempo ankommt
MIG, Verfahren 131
MIG arbeitet wie MAG, nur mit inertem Gas, also Argon oder Helium. Das Gas reagiert nicht mit dem Schmelzbad. Deshalb ist MIG die Wahl für Metalle, die empfindlich auf Sauerstoff reagieren.
- Aluminium, Kupfer, Magnesium
- Größere Mengen Edelstahl
- Lange Nähte mit hoher Schweißgeschwindigkeit
Wie wir entscheiden
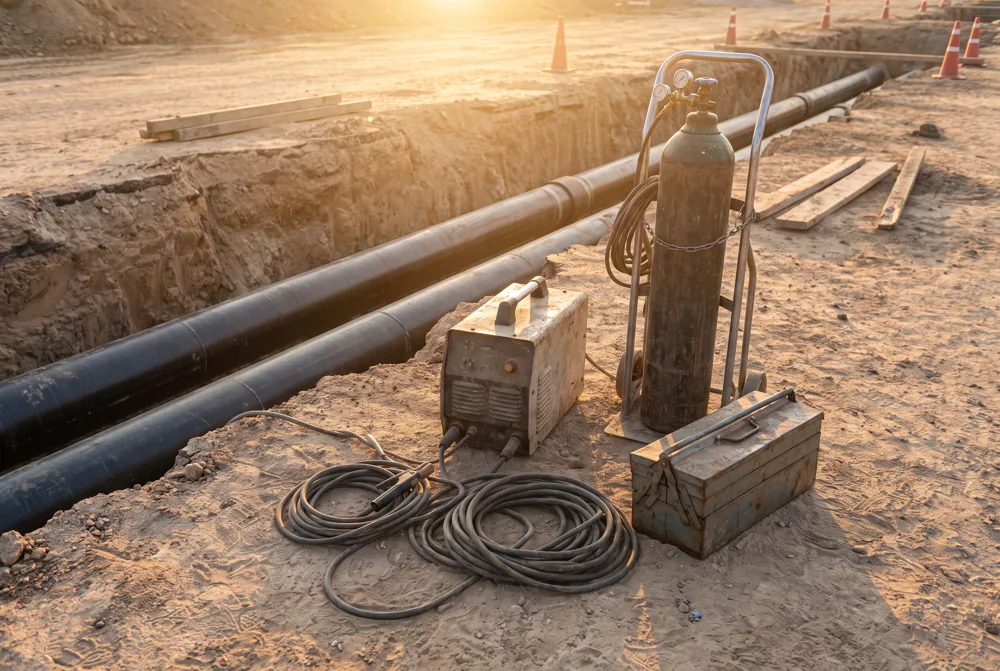
Zuerst der Werkstoff, dann die Wandstärke, dann der Ort. Eine Fernwärmeleitung im Graben braucht ein anderes Vorgehen als ein Edelstahlgeländer im Treppenhaus. Schicken Sie uns ein Foto und die Abmessungen. Dann sagen wir Ihnen vor dem Einsatz, welches Verfahren wir nehmen und warum.